La prefabbricazione di interi edifici e/o di reparti sanitari complessi come i blocchi operatori, le terapie intensive le centrali di sterilizzazione ecc. da decenni ha avuto un notevole sviluppo tecnologico ed è diventata un punto di riferimento nella realizzazione di tutte le strutture che necessitano entrare in funzione nel minor tempo possibile. La prefabbricazione in ambito sanitario è sempre più ambita in quanto il livello costruttivo è tale da ottenere risultati qualitativi e funzionali di elevatissimo livello in tempi estremamente rapidi. La materia ci porterebbe a dilungarci moltissimo ma ci limitiamo ad una descrizione sommaria del sistema e a renderci disponibili per una prima valutazione del rapporto benefici / costi delle eventuali realizzazioni di Vostro interesse limitandoci ad evidenziare che l’edilizia modulare prefabbricata non ha nulla a che vedere con quelle soluzioni proposte in periodo Covid che prevedevano delle vere e proprie baraccopoli realizzate con dei containers adattati alle esigenze del momento.
IL SISTEMA DI COSTRUZIONE
Qualunque tipo di progetto tradizionale, può essere industrializzato mediante un ciclo di lavoro che si svolge con un centro di progettazione e sviluppo di prodotti, e uno o più impianti di produzione che consentono una elevata realizzazione di moduli per la costruzione di edifici tecnologici per uso sanitario.
Viene presa in esame la realizzazione dell’edificio tecnologico, indipendentemente dalle dimensioni e complessità dello stesso, un team multidisciplinare, che comprende tecnici, ingegneri e personale qualificato, attiva un pre-studio finalizzato all’ottimizzazione di risorse e materiali onde consentire successivamente un sistema produttivo fluido e soggetto a rigorosi controlli di qualità, di sicurezza e di gestione globale.
MODALITA’ OPERATIVE
Quando nel centro di produzione viene avviata la costruzione dell’edificio, la fase inziale prevede una notevole movimentazione di materiali e il successivo taglio dei manufatti necessari alla realizzazione dell’opera, questa fase avviene mediante l’uso di macchinari complessi ma nonostante ciò, l’impatto acustico sull’ambiente viene ridotto al minimo, quasi eliminato.
Grazie ad una gestione dei residui direttamente all’interno della fabbrica, anche gli impatti visivi e gli scarti di lavorazione vengono eliminati essendo tutti i materiali controllati e immagazzinati nella struttura di produzione. Il processo realizzativo viene eseguito in fabbrica senza incorrere nelle problematiche e negli inconvenienti dei lavori di costruzione tradizionali, con il grande ulteriore vantaggio che l’esecuzione delle fondamenta e la produzione dell’edificio vengono effettuate contemporaneamente.
SEQUENZE DELL’ATTIVITA’ DI PRODUZIONE
Essendo una costruzione industrializzata, i compiti sono perfettamente strutturati e definiti, in quanto sono svolti senza alcuna perdita di tempo grazie sia alla pianificazione che alla rarissima possibilità di inconvenienti in loco. La distribuzione dei compiti viene effettuata all’inizio dei lavori di costruzione, mediante una pianificazione industriale.
Nell’edilizia modulare, Il lavoro viene effettuato all’interno della fabbrica dove le condizioni lavorative a differenza delle opere eseguite all’esterno sono sempre eccellenti, sia in termini di stabilità climatica, che operativa e di sicurezza.
Questo si traduce in un fattore importante nella riduzione e pianificazione del termine per l’esecuzione dei lavori, cioè l’eliminazione della variabile relativa alle avverse condizioni meteorologiche. Le avversità del fenomeno atmosferico ricadono quindi esclusivamente sulle prestazioni delle attività presso il sito, prestazioni che equivalgono ad una percentuale minima del lavoro totale nel sistema di costruzione modulare.
Il processo lavorativo inizia presso l’Ufficio Tecnico, in seguito viene effettuata l’ingegneria di dettaglio, necessaria per avviare la catena di industrializzazione, con piani di lavorazione, che comprendono la struttura, le finiture e gli impianti e una misurazione dettagliata di ciascuno dei materiali necessari per l’esecuzione dei lavori.
Nel magazzino, tutti i materiali e le attrezzature necessari per l’elaborazione dei compiti in fabbrica sono memorizzati con un’etichetta corrispondente allo specifico numero del cantiere.
Dallo studio ingegneristico, segue un programma dettagliato delle scorte necessarie per ogni settimana, lo stesso viene previsto prima di iniziare i lavori, ed è progettato utilizzando un concetto di fabbrica “just in time” che riesce a disporre di tutti i materiali necessari in ogni fase della produzione.
La gestione delle varie attività all’interno della fabbrica è lineare e consente la perfetta organizzazione dei tempi di esecuzione dell’opera, mentre il magazzino riceve il materiale da costruzione che è già stato fabbricato per l’installazione degli edifici modulari, le aree preposte ricevono i materiali metallici trasformabili, bobine di lamiera e profili metallici, la falegnameria riceve le materie prime per realizzare di qualsiasi tipo di elemento artigiano quali: porte, armadi, pannelli, mensole laddove previsti.
Una volta terminata questa operazione, saranno disponibili pacchetti di fogli in diverse dimensioni pronti per essere utilizzati. Quando il Lay-out lo richiede, verrà utilizzata una punzonatura per fare una serie di fori per mezzo di un bradawl, che funziona pneumaticamente sul foglio precedentemente tagliato e appiattito. Le caratteristiche delle macchine utilizzate permettono una grande versatilità per quanto riguarda il tipo di pezzi che devono essere realizzati. Lo spessore massimo della punzonatura è di 3 mm e funziona su pezzi dal peso fino a 180 kg.
La piegatura è un altro passo nel processo di trasformazione di un foglio, in cui vengono fatte diverse pieghe in modo che raggiunga le forme e le caratteristiche meccaniche richieste, a seconda dello sviluppo dei progetti.
Macchine pieghevoli lunghe 6 m, funzionano in modo sincrono, per cui pezzi lunghi 12 m possono essere piegati senza avere giunzioni saldate in mezzo. Lo spessore massimo per la piegatura è di 3 mm.
Dopo questo primo processo operativo, i pezzi ottenuti sono considerati fabbricati e dopo il processo di verniciatura, possono diventare parte della struttura metallica senza ulteriori trasformazioni. La maggior parte di questi pezzi farà parte della struttura metallica dei diversi componenti.
Le trasformazioni delle sezioni normalizzate sono fatte mediante l’utilizzo di macchine aventi caratteristiche difformi;
La prima normalmente fa la perforazione e il taglio delle diverse sezioni, senza dover cambiare la strumentazione. Dopo la trasformazione degli elementi in acciaio, viene eseguita la preparazione degli elementi bidimensionali: basi, coperture ed elementi piatti preindustriali come reticoli, supporti, ecc. Per le ripetizioni, viene utilizzata una cella di saldatura robotica, mentre per il resto viene utilizzato il sistema manuale classico.
Gli elementi strutturali risultanti sono sottoposti alla pittura superficiale epossidica. Le superfici metalliche sono soggette a un precedente bagno acido fosfato tra 40° e 50° nella catena di vernice in polvere per ottenere una corretta pulizia e rimuovere qualsiasi grasso dai pezzi. Successivamente, la vernice in polvere aderisce elettrostaticamente alla superficie metallica e portata ai forni, dove la vernice polimerizzerà generando un rivestimento perfetto e durevole. Dopo questo processo, gli elementi piatti che sono già trattati con vernice a polimeri disporranno di un rivestimento perfetto e durevole. Successivamente, gli elementi piatti saranno portati nell’area di lavoro dedicata , dove saranno assemblati in elementi indipendenti tridimensionali, noti come moduli.
Il processo inizia quindi presentando i diversi gruppi di moduli nelle apposite aree uniti come saranno nel sito di destinazione . Anche in questa fase sono livellati correttamente, sottoposti al controllo dei nodi, successivamente vengono installati i canali di flusso degli impianti, la corrispondente rete metallica viene messa in atto e infine viene eseguita la fase di riempimento del calcestruzzo.
A questo punto gli elementi tridimensionali possono essere modellati, posizionando i pilastri sulle basi e sollevando i rivestimenti sopra di essi, modulo per modulo, fase nella quale vengono verificate tutte le giunzioni a livello del rivestimento.
In seguito le diverse fasi operative saranno effettuate all’interno dell’edificio: realizzazioni di pareti, dei rivestimenti le installazioni degli impianti ecc., tutte fasi eseguite all’interno della fabbrica.
Si inizia con l’esecuzione degli impianti che sono disposti sopra il controsoffitto, come può essere ad esempio l’aria condizionata, gli impianti elettrici, gli impianti antincendio gli impianti meccanici , gli impianti dei gas medicali ecc.
Allo stesso tempo, vengono definite le pareti dei vari locali, segnando prima le loro posizioni sulle basi, posizionando poi i profili corrispondenti, i fogli di cartongesso REI e l’isolamento interno, a seconda del progetto e delle esigenze di isolamento termoacustico. Gli spazi per le porte interne sono definiti e con essi tutti gli accessi necessari per completare la suddivisione degli ambienti operativi e successivamente procedere alla verniciatura e alla copertura. Viene poi predisposto e posizionato il sistema fognario, attraverso i dedicati profili specifici per i servizi igienico-sanitari.
Già a seguito della la posa del primo foglio sulla struttura superiore, la copertura dell’edificio assume caratteristiche di impermeabilità in seguito a fronte dell’ulteriore posa e finitura ulteriormente ottimizzata. Negli edifici multipiano, ogni piano sarà posto in cima al piano sottostante e l’edificio sarà realizzato come un cantiere sopraelevato, in modo che possa poi essere prima pre collaudato e in seguito separato per il trasporto.
Le strutture per il supporto della facciata sono definite per la successiva copertura. Gli involucri esterni sono già prodotti con la posizione delle porte e delle finestre, e con la sottostruttura di supporto per le facciate ventilate e/o altre tipologie di rivestimento a scelta della Committenza.
Una volta definita la facciata, prima viene eseguito il posizionamento della chiusura con il rivestimento indicato nel progetto e successivamente applicata la falegnameria esterna, le finiture ed eventuali supporti. Successivamente vengono collocati il rivestimento del pavimento, le pareti e il controsoffitto, vengono invece posizionate negli incroci dei moduli le flange di collegamento degli impianti che vengono allacciate tra loro durante le fasi di assemblaggio.
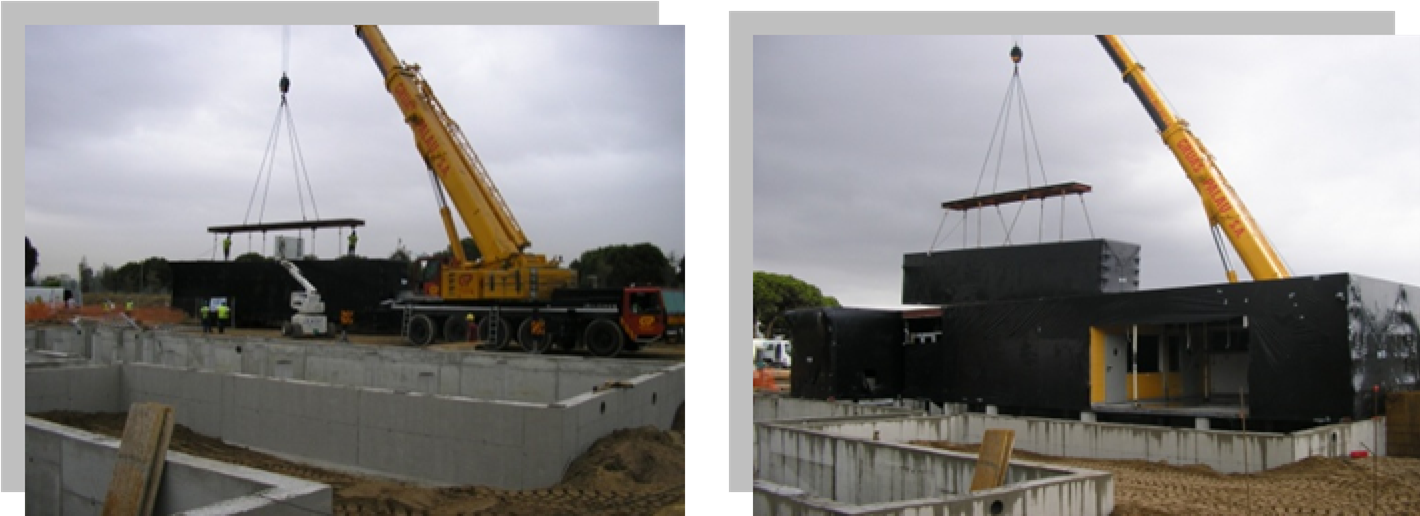
Il lavoro in fabbrica è terminato quando , la falegnameria interna, compresi eventuali mobili ed accessori sono stati installati unitamente a tutte le attrezzature oggetto di pre installazione. L’edificio modulare viene trasferito dalla fabbrica alla destinazione, durante il trasporto si evita qualsiasi deterioramento dei materiali grazie al “confezionamento” dei moduli che viene effettuato mediante l’applicazione di una apposita plastica; i moduli vengono poi caricati su trasporti speciali (gondola o rimorchio mediante specifiche GRU che sono state adattate alle dimensioni e ai pesi di ogni caso.
Una flotta di autocarri è disponibile con piattaforme estensibili per trasportare i moduli dal centro di produzione alla posizione finale.
Al fine di non collassare il traffico nelle aree in cui è in corso la realizzazione dell’edificio, Il trasporto pur consecutivo dei moduli è organizzato gradualmente fino a quando non è stata costruita la superficie totale.
l sistema consente inoltre di generare spazi diafani orizzontali senza alcun supporto nella parte centrale, rafforzando sempre la struttura dell’unità dimensionale.
Lo scarico a destinazione, viene eseguito con personale specializzato, precedentemente – considerando lo spazio disponibile nell’area – viene effettuato uno studio per determinare il tipo di gru, e il raggio di azione necessario per il movimento dei moduli all’interno del terreno. I moduli saranno posizionati e assemblati uno per uno, fino a quando la superficie in costruzione non sarà stata completata.
Successivamente alle opere di assemblaggio e finitura, si procederà alla consegna e alla ricezione dell’edificio.
I protocolli di prova sono costituiti da una serie di parametri e di condizioni operative, che includono collaudi di lavoro, ambientali, per ogni installazione, alcuni vengono eseguiti durante l’assemblaggio, prima dell’avvio e altri in seguito.
IMPIANTI IDRAULICI
Verrà eseguita la prova per la tenuta dell’impianto idraulico: Questa prova sarà fatta a 20 kg/cm2 di pressione idraulica, mantenendo aperti i rubinetti finali fino al completamento dell’epurazione, saranno chiusi tutti i rubinetti successivamente avviata la fonte di alimentazione fino a raggiungere la pressione desiderata.
Successivamente la pressione sarà ridotta fino a quando la pressione di servizio sarà stata raggiunta con un minimo di 6 kg / cm2, e questo sarà mantenuto per 15 min. L’installazione sarà soddisfacente se durante questo periodo la lettura del manometro rimarrà costante. Le pressioni menzionate in precedenza si riferiscono al livello della strada.
IMPIANTI ELETTRICI
Verifica del sistema di distribuzione elettricità:
Prima che la tensione venga attivata verrà controllata la corretta pressione del collegamento terminale, fondamentalmente nei conduttori centrali ai recettori di potenza e all’illuminazione.
Successivamente, utilizzando un pennello e/o un aspirapolvere, che impedirà l’umidità di entrare all’interno, si procederà con la pulizia delle particelle di polvere e di altri materiali da costruzione che potrebbero essere sui cavi. Dopo 24 ore di entrata in funzione dell’elettricità, dopo aver lasciato la scheda senza tensioni, si procederà ad una nuova verifica e regolazione della pressione agli elementi di connessione del terminale, per la variazione che alcuni avrebbero potuto riscontrare durante un periodo di espansione. Sarà controllato il funzionamento di tutti gli elementi di sicurezza, controllo, manovra e segnalazione, compreso il funzionamento di diversi interruttori del differenziale di protezione.
IMPIANTI MECCANICI:
Le macchine aero idrauliche possono essere previste in un apposito modulo all’esterno dell’edificio al fine di mantenere completamente libera la superfice del tetto nel caso in futuro si volesse sopraelevare una parte o tutta la superficie a disposizione. Tutte le macchine, una volta che i collegamenti tra i moduli e le stesse sono stati effettuati, verranno attivate per un controllo del corretto funzionamento del sistema prima della consegna finale dell’edificio.
A collaudi ultimati sarà consegnato un dossier finale dell’edificio: una serie di piani “as-built” delle strutture, dove si potrà vedere la posizione effettiva degli impianti delle macchine e delle sue linee e conduzioni. Un corso di formazione sarà effettuato al personale preposto del Cliente .
ALCUNI VANTAGGI DELLA COSTRUZIONE MODULARE RISPETTO ALLA TRADIZIONALE
Sono diversi ma in particolare evidenziamo:
- Riduzione delle condizioni standard di esecuzione dei lavori di almeno un terzo rispetto alle costruzioni tradizionali.
- Alta qualità delle finiture con un rigoroso controllo di qualità in tutta la produzione, possibile per l’esecuzione delle stesse in fabbrica dove le operazioni sono soggette a rigorosissimi standard operativi e controlli.
- Stabilità e la precisione della struttura in acciaio, in particolare la sua reazione verso le azioni sismiche. Le migliori prestazioni acustiche e termiche si ottengono rendendo possibile l’utilizzo di materiali estremamente all’avanguardia.
- Ecosostenibilità 100% riciclabile.
- Possibilità di smontare l’edificio (se lo si desidera) con l’obiettivo di riutilizzarlo in un’altra posizione.
- Flessibilità di progettazione.
RIDUZIONE TEMPI DI AVVIAMENTO DELL’OPERA E RELATIVA MESSA IN FUNZIONE
Come già accennato, le opere civili e la produzione dell’edificio vengono eseguite simultaneamente e in modo parallelo, in quanto vengono eseguite in due diversi centri di lavoro: l’edificio viene prodotto in fabbrica e i lavori civili propedeutici all’installazione vengono effettuati in loco.
Queste due attività, con questa metodologia costruttiva si sovrappongono e vengono eseguite contemporaneamente.
Sono notevolmente migliorate le condizioni di sicurezza, la gestione ambientale e dei residui, la qualità dei materiali e l’esecuzione dei lavori in fase di costruzione.
La sostanziale riduzione dei tempi di messa a regime dell’edificio è anche conseguente all’aumento delle prestazioni dei compiti che si svolgono in un processo di fabbrica con il supporto di un’analisi millimetrica del progetto di esecuzione della costruzione attraverso un lavoro di ingegneria estremamente dettagliato
Un altro aspetto importante del processo di costruzione è il contributo alla sostenibilità e al rispetto dell’ambiente. Essendo un edificio che può essere facilmente assemblato e smontato anche la versatilità è elevatissima, eventuali up grade possono essere effettuati in base alle esigenze future.
FINITURE DI ALTA QUALITÀ E MIGLIORAMENTO NELLE CONDIZIONI DI LAVORO E SAFETY DEI DIPENDENTI
Grazie alla costruzione industrializzata, lo sviluppo dell’ingegneria dei dettagli influenza anche la raccolta di materiali, esatti e senza perdite di tempo, seguendo rigorosamente il Piano di Lavoro fin dal primo giorno.
I progetti si basano sul principio dell’economia e della razionalità, risolvendo la durata dell’edificio, l’economia di manutenzione e la sua funzionalità.
Il tipo di architettura razionale, che non utilizza display frontali, riduce al minimo le circolazioni, lasciandole chiare e adattate al programma, e anche l’introduzione di alcuni miglioramenti significa che l’utilizzo dell’edificio ha un impatto minimo sulla sua usura
PROCESSO DI FABBRICA CON CONTROLLI DI QUALITÀ
Lavorando all’interno di uno stabilimento con le stesse condizioni di temperatura e una maggiore sicurezza indipendentemente dalla climatologia esterna, questo offre una maggiore qualità delle finiture e una garanzia dei materiali.
Allo stesso tempo, il sistema di costruzione modulare evita, nella misura possibile, la costruzione umida sia nei lavori di costruzione che nelle finiture, rendendo la struttura più flessibile per le successive ristrutturazioni e la manutenzione delle finiture e delle strutture.
Pertanto, le partizioni interne suggerite sono più facili da installare e disinstallare. Rendere la costruzione più flessibile se le necessità del programma variano, sia durante l’esecuzione della costruzione, come quando è già finito e in uso. Tra i profili delle strutture metalliche e i rivestimenti, gli impianti sono distribuiti, verificando correttamente la sua posizione è riportate nei registri.
Infine, sia le finiture interne che esterne sono realizzate con pezzi che possono essere facilmente sostituiti e puliti, rendendo la manutenzione meno costosa.
RICICLABILE al 100%
Il sistema di costruzione modulare differisce dalla costruzione tradizionale nell’uso di strutture metalliche mediante moduli free-standing (facile da montare e smontare), sempre più rigoroso in termini di qualità e misure, più leggero e più adattabile, in sostituzione degli elementi strutturali del calcestruzzo tradizionale, e nella realizzazione, secondo il caso, dell’80-100 per cento degli uffici (muratura , strutture, finiture, ecc. ) in fabbrica.
La scelta dei materiali da costruzione rappresenta un dilemma difficile per molti architetti. L’uso dell’acciaio nella struttura di un edificio ne è una buona prova. Questo materiale è spesso rifiutato a favore del calcestruzzo, a causa della sua alta energia integrata e della bassa capacità termica. L’uso di ACCIAIO comporta un altro vantaggio nel processo di costruzione industrializzato.
Questo materiale può essere riciclato all’infinito, per essere utilizzato dalle generazioni future, e quindi rappresenta una scelta più ecologica.
Le realizzazioni effettuate con edilizia modulare , sono caratterizzate dai processi industrializzati, rivolti all’utente finale attraverso il concetto di modularità flessibile con l’obiettivo di adattarsi alle
esigenze finali dell’utente, nel processo di costruzione i materiali utilizzati sono di grande importanza.
Sono dotati di materiali , esternamente, internamente, che consentono il loro isolamento caratteristiche che consentono un importante risparmio energetico passivo. Ciò si tradurrà in un modo significativo e decisivo nella manutenzione dell’edificio e ciò che è più importante per ridurre i costi di energia.
E’ possibile inoltre effettuare l’integrazione con soluzioni che incorporano sistemi di generazione di energia da fonti rinnovabili (solare, eolico … ). In ogni caso si tratta di edifici a energia intelligente a fronte dell’uso di sistemi passivi e attivi nei componenti di realizzazione, controllo e manutenzione.
MATERIALI
Profili di lamiera e foglio piegato in acciaio zincato. Rinnovabili e riciclo al 100%
Chiusura esterna: gli elementi metallici che costituiscono l’involucro e le sottostrutture in tubi in acciaio zincati Copertura interna .
Per essere sostenibili la struttura è progettata per essere facilmente smontata (ad esempio unioni/giunzioni devono essere avvitate e non saldate) in modo che i suoi componenti possano essere riutilizzati. Qualsiasi edificio inizialmente progettato per una futura rilocazione deve essere facilmente smontato ed è quindi riutilizzabile.
DI SEGUITO LE SPECIFICHE TECNICHE STANDARD DI UN EDIFICIO DI EDILIZIA MODULARE
STRUTTURA PORTANTE
Le strutture che costituiscono i moduli sono portici di sezioni laminate, dimensionate secondo i calcoli, formate da sezioni, tipo in acciaio S275 JR, unite con dadi e bulloni ad alta resistenza, con un primer di protezione del database e un fuoco di finitura di vernice. Struttura secondaria per il supporto di facciate e copertura attraverso cinghie di profili “C” strutturale e tubo di 3 o 4mm in facciata.
Tali strutture saranno pre industrializzate in fabbrica, per il suo assemblaggio nel lavoro, effettuate le basi per il sostegno di queste strutture.
Le strutture modulari sono strutture formate da basi che sono prodotte con profili di bordo di acciaio laminato a caldo. Saranno addestrati da telai perimetrali (IPE, HEB, UPN) e cinghie posizionate trasversalmente.
Le pareti autoportanti interne vengono su profilato in acciaio 30/30/2 mm, quelle esterne su profilato verticale in acciaio da 60/40/3 mm. Verranno previsti rinforzi perimetrali per aperture in facciata.
Verranno installati sistemi di rinforzo e tiranti finalizzati a proteggere i moduli e la loro stabilità durante il trasporto.
La copertura viene montata su struttura con profilo in acciaio perimetrale da 120/60/5 e montanti 30/30/2 mm.
Tutte le parti in acciaio verranno rivestite con manto protettivo anticorrosione a 2 mani.
La base dei moduli verrà rifinita con lamiera di protezione da 200 x 200 mm).
STRUTTURA A PAVIMENTO
La pavimentazione viene realizzata in elementi cementizi, spessore standard da mm 345 con valore di trasmittanza termica standard pari a U=0,29 W/mqK. Livello di protezione acustica pari a R’w 44 dB. Altri valori ottenibili su richiesta.
La pavimentazione dei moduli è composta come segue:
- Massetto a secco da 25 mm incollato con collante a base epossidica (sigillatura e connessione tra gli elementi con resina a base cementizia).
- Materiale isolante, spessore 100 mm.
- Intelaiatura metallica portante con protezione anticorrosione come sopra.
PAVIMENTAZIONI
Le pavimentazioni verranno realizzate in stabilimento secondo l’abaco delle finiture predefinito. In generale verranno posate :
- piastrelle in materiale ceramico/gres nelle zone ad elevata presenza di persone, posate su sottofondo trattato con materiale sigillante a tenuta d’acqua;
- pavimentazioni in gomma per aree con presenza di paziente, spessore 2 mm, tipo Noraplan o similare ad alta resistenza, antistatica, antisdrucciolo, inclusa zoccolatura alta 6 cm, saldata a caldo, inclusa preparazione, livellina e collante;
- pavimentazioni in PVC per centrale tecnologica, spessore 2 mm, tipo Tarkett Optima o similare ad alta resistenza, antistatica, antisdrucciolo, saldata a caldo, inclusa preparazione, livellina e collante;
- piastrelle in ceramica monocottura nei locali ad uso bagno/cucina di piano ed analoghi.
Come linea guida, un peso approssimativo dei moduli è di circa 450kg/m2.
I punti di attraversamento degli scarichi, dei tubi dell’acqua, dei collegamenti elettrici, ecc. sono forniti al momento della posa del calcestruzzo della fondazione attraverso i corrispondenti tubi della manica. La tolleranza dimensionale è ± 3 mm. Questo avrà le basi dei moduli pronti per il sollevamento dei pilastri, secondo il design.
Le coperture sono strutture che racchiudono il prisma del modulo nella sua parte superiore. Questa struttura viene ridimensionata in base agli overload corrispondenti come codice di compilazione tecnico. Queste strutture devono essere fatte secondo i disegni del progetto di base e l’attuazione sono in fase di sviluppo.
PARETI PERIMETRALI ESTERNE
Le pareti esterne vengono costruite con protezione REI 90 e realizzate come segue (dall’interno all’esterno, spessore circa 136 mm):
Per ottenere sia la resistenza al fuoco che i requisiti di isolamento termico, la composizione delle facciate è la seguente: pareti esterne con pannello sandwich semplice di spessore 80 mm, con poliuretano all’interno, combinando ottime prestazioni di resistenza meccanica, termica, acustica, evidenziando in particolare la resistenza al fuoco. Dipinto in un colore scelto dal cliente. Pareti perimetrali con 3 fogli di cartongesso da 15 mm e una struttura interna di acciaio zincato spessa 46 mm (15N-15N-15N-46), borchie di base (membri verticali) 400 mm si separano a vicenda, e canali (elementi orizzontali), con riempimento di fale da roccia per smorzare l’intensità del suono.
STRUTTURA DI COPERTURA
La copertura dell’edificio modulare, protezione REI 90, pendenza 2%, viene realizzata come segue (strati elencati dall’inferiore al superiore), spessore ca. 357 mm:
- Pannellatura in cartongesso in 3 strati, ognuno da 15 mm.
- Barriera vapore. Foglio PE da 0,2 mm.
- Isolamento in lana minerale da 120 mm. WLG 040
- Lamiera grecata 18/0,7 mm.
- Isolamento in lana minerale da 120 mm, imbustata. WLG 040.
- Rivestimento esterno da 2,2 mm in telo impermeabile soldato ed isolato. Saldatura dei giunti secondo normativa UNI-EN.
Formazione di rete pluviali interna DN 100, isolata e saldata.
Dati tecnici: U = 0,15 W/mqK (valore medio). 55 R’w in dB (altri valori ottenibili su richiesta).
Finitura della copertura con fornitura e posa di manto impermeabile e fornitura di ghiaia per altezza di ca. 40 mm e risbordo perimetrale alto 150 mm.
Viene inclusa la fornitura e posa di scossalina in alluminio, larghezza 80 mm, colore naturale, inclusi elementi di fissaggio, accessori e pezzi speciali e la realizzazione di linea vita fissata in copertura.
Le strutture del tetto sono di supporto con le basi attraverso le colonne, mediante saldatura o bulloni ad alta velocità. La struttura del tetto e il coperchio dei moduli sono realizzati in IPE, profili laminati in acciaio, trasversalmente ad intervalli da 600 mm. a 1200 mm. Approssimativamente, galvanizzato di lamiera d’acciaio 2 mm di cinturini spessi sono disposti. In cima a queste travi e imbullonato a loro, posizionerà un foglio zincato profilato di Hiansa MT-42 o simili che sosterrà per la successiva posa di tetti piatti impermeabilizzanti.
Copertura costituita da fogli di schiuma rigida poliisocyanurate (PIR), 100 mm di spessore, coperti sul lato superiore con un velo di vetro bituminato e sul lato inferiore con un velo di vetro mineralizzato Oltre, due fogli impermeabilizzanti (quello esterno esterno autoprotettibile) con un alto punto di ammorbidimento, e quello esterno con rinforzo e finitura minerale sulla parte superiore , altamente resistente agli agenti atmosferici e ad alte temperature.
Con l’obiettivo di raggiungere i requisiti di isolamento termico, il soffitto (sul lato interno dell’edificio) avrà uno strato di 100 mm di materiale coibente sopra le piastre.
Partizioni interne con doppia piastra di cartongesso N (15N-70-15N) e una struttura interna in acciaio zincato 70 mm di spessore, borchie di base (membri verticali) 400 mm si separano a vicenda, e canali (elementi orizzontali), con riempimento rockwool per smorzare l’intensità del suono.
Le divisioni interne dei locali di servizio saranno finite in fogli di tipo Systexx o simili.
Nei locali destinati alle apparecchiature radiologiche , le pareti dotate di apposita piombatura saranno rivestite con pannelli tutto spessore da 12 mm realizzati in HPL antibatterico. Il controsoffitto sarà realizzato con pannelli rimovibili, costituito da piastre metalliche di 600×600. Sopra di loro, verrà installato uno strato di 100 mm di lana di materiale coibente per soddisfare i requisiti di isolamento del tetto.
Carpenteria in alluminio EXTERIOR E INTERIOR con profili di rottura termica realizzati da CORTI-O, serie COR3500 o simili.
Laccato in colore standard di scelta e vetrato 3/3/16/4mm.
Finestra di roll-up in alluminio sul finestra esterna, funzionamento controllato elettricamente.
Le porte interne saranno, taglia 900x2030mm.
Tubi idraulici attraverso polietilene incrociato per la rete di acqua calda e fredda. Installazione idraulica realizzata con linea multilivello, alluminio flessibile e coperto da strato di polietilene liscio di alta qualità. L’installazione di un sistema di generazione di acqua calda è stato previsto negli impianti unitamente alle attrezzature sanitarie per le toilette.
L’impianto elettrico sarà effettuato in conformità con le specifiche stabilite nel regolamento elettro-tecnico a bassa tensione. Scatola di controllo generale e protezione con circuiti a fase singola necessari a seconda dello studio precedente per l’illuminazione, le prese elettriche e le apparecchiature. Le linee di distribuzione e il cablaggio saranno in linea con le normative vigenti, sezioni da 1,5 a 6 mm2 secondo necessità.
L’illuminazione verrà effettuate mediante l’installazione di luci a led incassati nei corridoi ; la dimensione dei singoli corpi è di 600x600mm Per l’illuminazione di emergenza di tutti i locali, delle porte esterne esi prevede,l’ illuminazione di emergenza incassata con 100 lm, di Legrand.
SOLAI INTERMEDI
La pavimentazione REI 90 dei solai intermedi viene realizzata in elementi cementizi, spessore complessivo mm 581.
PARETE PORTANTE INTERNA
Le parete portanti interne REI 90 hanno uno spessore pari a mm 124 e sono composte da:
- Pannellatura in cartongesso a 2 strati
- Struttura in acciaio
- Isolamento in lana minerale da 60 mm
- Foglio di finitura.
PARETE PORTANTE INTERNA TAGLIAFUOCO
Verranno previste in fase di progetto le opportune compartimentazioni tagliafuoco. Le pareti portanti interne REI 90, aventi spessore pari a mm 161, saranno composte da:
- Pannellatura in cartongesso tagliafuoco a 2 strati
- Struttura in acciaio zincato da 0,5 mm
- Isolamento in lana minerale da 60 mm
- Pannellatura in cartongesso tagliafuoco a 3 strati.
PARETE INTERNA NON PORTANTE (52,50)
I divisori interni senza funzione statica avranno uno spessore pari a 85 mm, e saranno costituiti da:
- Pannello in cartongesso da 12,5 mm.
- Profilo metallico orizzontale 40\40\2 .
- Profilo metallico verticale 40\40\3.
- Isolamento in lana minerale da 40 mm, WLG 040.
- Pannello in cartongesso da 12,5 mm.
RIVESTIMENTI A PARETE IN TELI
I rivestimenti a parete verranno realizzati in stabilimento secondo l’abaco delle finiture predefinito. In generale verranno posati :
- rivestimenti a parete per aree pubbliche e locali di degenza in teli tessuti rivestiti in materiale a base di lattice, colore bianco o chiaro, inclusa preparazione e incollaggio, sigillatura dei giunti;
- rivestimenti a parete in gomma, saldatura a freddo, per aree critiche. Materiale speciale per utilizzo in ambienti con utilizzo di sostanze chimiche. Inclusa preparazione e incollaggio, sigillatura dei giunti;
- piastrelle in ceramica monocottura per il rivestimento parietale dei locali ad uso bagno/cucina di piano ed analoghi;
- pareti tecniche per i locali destinate alle apparecchiature radiologiche , realizzate nella soluzione tecnologica ritenuta più opportuna e comunque in un contesto di elevata
- qualità e tecnologia complessiva in relazione alla costruzione; il sistema permetterà l’introduzione nelle intercapedini strutturali di tutte le utenze impiantistiche e l’integrazione di tutti i sistemi in una soluzione dall’aspetto fortemente tecnologico. In particolare verranno previste soluzioni che favoriscano:
- flessibilità e modularità
- pulibilità e asetticità
- manutenibilità ed implementabilità
- durabilità nel tempo.
- effetto antibatterico
VANO SCALA IN CONGLOMERATO CEMENTIZIO
Se l’edificio è stato progettato affinchè possa essere eventualmente oggetto di sopraelevazione può essere installato un modulo a fianco e integrato con lastrauttura. In tal caso Il vano scala verrà costruito con moduli speciali con struttura metallica e conglomerato cementizio, con formazione di rampe di scale secondo progetto (larghezza circa cm 165), zoccolature e pianerottoli, per il collegamento tra i vari livelli. dell’edificio.
RIVESTIMENTI A PARETE IN TELI
I rivestimenti a parete verranno realizzati in stabilimento secondo l’abaco delle finiture predefinito. In generale verranno posati :
- rivestimenti a parete per aree pubbliche e locali di degenza in teli tessuti rivestiti in materiale a base di lattice, colore bianco o chiaro, inclusa preparazione e incollaggio, sigillatura dei giunti;
- rivestimenti a parete in gomma, saldatura a freddo, per aree critiche. Materiale speciale per utilizzo in ambienti con utilizzo di sostanze chimiche. Inclusa preparazione e incollaggio, sigillatura dei giunti;
- piastrelle in ceramica monocottura per il rivestimento parietale dei locali ad uso bagno/cucina di piano ed analoghi;
- pareti tecniche per i locali destinate a sale operatorie, realizzate nella soluzione tecnologica ritenuta più opportuna e comunque in un contesto di elevata qualità e tecnologia complessiva in relazione alla costruzione; il sistema permetterà l’introduzione nelle intercapedini strutturali di tutte le utenze impiantistiche e l’integrazione di tutti i sistemi in una soluzione dall’aspetto fortemente tecnologico. In particolare verranno previste soluzioni che favoriscano:
- flessibilità e modularità
- pulibilità e asetticità
- manutenibilità ed implementabilità
- durabilità nel tempo.
SISTEMA INTERNO DI PREFABBRICAZIONE PER SALE OPERATORIE /DIAGNOSTCHE
In caso di presenza di sale diagnostiche il sistema sarà costituito da:
- Sottostruttura: Guida a pavimento/soffitto e profilati di sostegno verticali ed orizzontali in acciaio zincato a caldo. Tali profilati consentiranno il passaggio di tutti gli impianti e l’incasso di tutti gli apparecchi accessori necessari al funzionamento della sala operatoria.
- Pannelli di rivestimento: I pannelli di rivestimento saranno preformati a guscio semplice con bordo smussato, risvoltati sui quattro lati del perimetro. Il materiale di rivestimento potrà essere in acciaio, in Corian o altro , con spessore almeno pari a 8/10 mm applicato su lastra di cartongesso di irrigidimento. I pannelli risulteranno facilmente asportabili per le periodiche manutenzioni, sostituzioni o aggiornamenti senza causare fermi sala prolungati. Il sistema sarà a tenuta tramite l’utilizzo di opportune guarnizioni a celle chiuse.
- Saranno eseguite le tinteggiature interne per locali generici e di deposito, a 3 riprese, inclusa mano di fondo e strato di isolante, per i locali destinati a depositi e simili.
CONTROSOFFITTI IN FIBRA MINERALE
I locali interni verranno dotati di controsoffittature, nelle diverse tipologie, come da abaco delle finiture:
- controsoffitti in fibra minerale (o similare) in pannelli da mm 625×1250, spessore mm 15, inclusa struttura metallica di ancoraggio. Per tutti i locali ad uso promiscuo;
- controsoffitto in fibra minerale per aree pulite del blocco operatorio, tipo Rockfon Spessore mm 20, Classe di resistenza B1, piastre da mm 625 x 625, bianco;
- controsoffitto a tenuta in pannelli metallici, per le sale operatorie;
- pannelli a doghe o quadrotti metallici, per zone di passaggio e corridoi;
- controsoffitti in gesso rasato.
SERRAMENTI E PORTE
I moduli industrializzati vengono forniti in cantiere completi di tutti i serramenti interni ed esterni, secondo l’abaco delle finiture, suddivisi per tipologia. Tutte le finestre in alluminio, a 1 o 2 ante, saranno dotate di profilo Schuko o similare, colore bianco RAL 9016, vetro termico e acustico da 24 mm. Trasmittanza U = 1,1 W/mqK. Le finestre vengono dotate come standard di tapparelle in alluminio, con funzionamento a comando elettrico, interruttore nelle immediate adiacenze delle finestre. Lamelle da 80 mm RAL 9010, laccate a fuoco. Binari di scorrimento in alluminio.
I sistemi modulari industrializzati vengono forniti completi delle dotazioni tecnologiche impiantistiche, che si elencano a titolo esemplificativo e non esaustivo:
IMPIANTO DI RISCALDAMENTO
Pannelli per impianto di riscaldamento radiante a pavimento, montato su lamiera laccata a fuoco, colore bianco RAL 9001, temperatura 70/55 gradi C.
IMPIANTO IDRICO-SANITARIO
Impianto idrico-sanitario, rete di adduzione (coibentata) e scarico inclusi apparecchi di utenza, accessori e formazione di scarichi a parete ed a pavimento. Rete di ricircolo secondo progetto.
ESTINTORI
Fornitura di estintori ad anidride carbonica (a schiuma su richiesta).
IMPIANTO ELETTRICO
Impianto elettrico per il nuovo edificio, inclusa formazione di quadro elettrico generale di sezionamento e comando. Fornitura in opera di rete cablata completa. Fornitura in opera di frutti e interruttori, tipologia da definire, per tutti i locali secondo progetto. Fornitura di corpi illuminanti per tutti i locali, inclusi corpi illuminanti autoalimentati per emergenza. Impianto di protezione contro scariche atmosferiche.
- Rete UV1 – Rete elettrica preferenziale. Armadio elettrico ad incasso tipo Hager ZP-42S IP 43, categoria di sicurezza II;
- Rete UV2 – Rete elettrica di emergenza, per locali di categoria II. Armadio elettrico in lamiera Elek UR, 850x2100x400 mm, categoria di sicurezza I, IP 54;
- Rete UV3 – Rete elettrica trifase, IP 43;
- Rete UV4 – Rete elettrica per emergenza e comunicazioni, IP 43;
- Rete equipotenziale per tutte le parti metalliche e le pavimentazioni.
IMPIANTO TERMOMECCANICO
Impianto termomeccanico di ventilazione, centralizzazione ubicata nella centrale tecnologica al piano terra. Impianto termomeccanico: sistema compatto di mandata e ripresa aria. Sistema di canalizzazioni con accessori, serrande, filtri, per tutti i locali. Serrande antincendio e canalizzazioni tra aree di utilizzo e locale tecnico in classe F90. Dimensionamento secondo progetto.
TRASPORTI E MONTAGGI
Sono infine oggetto della realizzazione:
- il trasporto dei moduli industrializzati dagli stabilimenti di produzione e fino al sito di installazione. Incluse prestazioni accessorie di coordinamento, sistemazioni stradali lungo il percorso, permessi ed autorizzazioni;
- l’installazione dei moduli industrializzati in sito, previa realizzazione delle opere di fondazione e di collegamento impiantistico alle reti esistenti.
Le navate e le aree “Preparazione e controllo” saranno costruite in posizione da strutture prefabbricate. I componenti di base (già in calcestruzzo) e altre sottostrutture saranno preparati in fabbrica e spediti per essere assemblate in loco.
Per lo scarico a destinazione, eseguito da personale specializzato, è necessaria un’area sul bordo del perimetro della posizione finale dell’edificio per posizionare le attrezzature di elevazione: gru in generale tra 80Tn-300Tn, che dipenderà dalla facilità di posizione della gru per il movimento sul terreno e dal volume che deve essere spostato. Questo studio sarà stato fatto in precedenza, a seconda del tipo di gru, raggio di rotazione necessario per la gru, per il movimento dei moduli all’interno del grafico, all’interno dello spazio disponibile.
Questa superficie sarà e avrà la resistenza necessaria per sopportare i carichi delle gru, ma senza sviluppo durante l’assemblaggio, per non deteriorare possibile pavimentazione, cordoli… In questo caso, è stata considerata una gru di 150Tn, due giorni lavorativi, per scaricare i moduli e i materiali direttamente sul posto. Nessun movimento intermedio considerato sul prezzo. La quotazione della gru sarebbe riconsiderare in attesa sulle circostanze.
Un’area di stoccaggio sarà necessaria vicino al cantiere, dove i camion possono aspettare di entrare. Se possibile, il traffico di questi all’interno del cantiere avrà un ingresso e un’uscita diversi e potranno passare accanto alle gru in modo che lo scarico dei moduli comporti un minore possibile spostamento.
Tali moduli di download e collegamento saranno effettuati sotto la supervisione di personale specializzato dell’azienda, con esperienza in questi lavori.
Infine, ci sarà una messa in servizio e test di varie squadre, procedendo poi alla consegna e alla ricezione dei lavori.